
 중국어 简体
고효율 축류 펌프 주물이 현대 수자원 인프라의 에너지 절약을 어떻게 변화시킬 수 있습니까?
전 세계적으로 유체 처리 인프라에서 축류 펌프 주조만큼 많은 책임을 지는 구성 요소는 거의 없습니다. 해당 주물이 고효율 스테인리스강 합금으로 가공되면 유량 용량뿐만 아니라 장기적인 플랜트 신뢰성, 내식성 및 총 수명주기 비용도 결정됩니다.
축류 펌프 주물이란 무엇입니까?
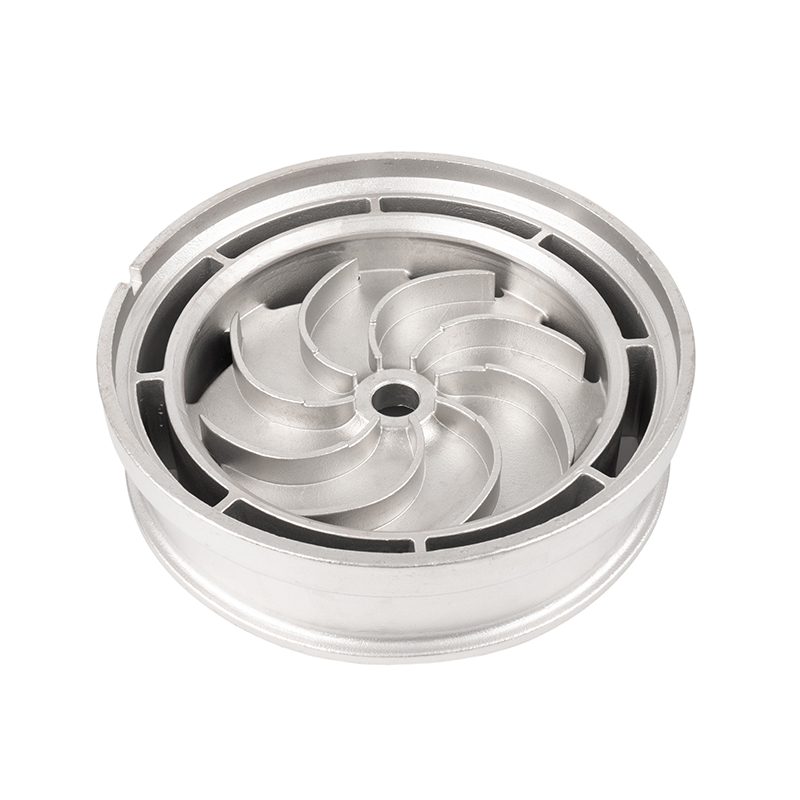
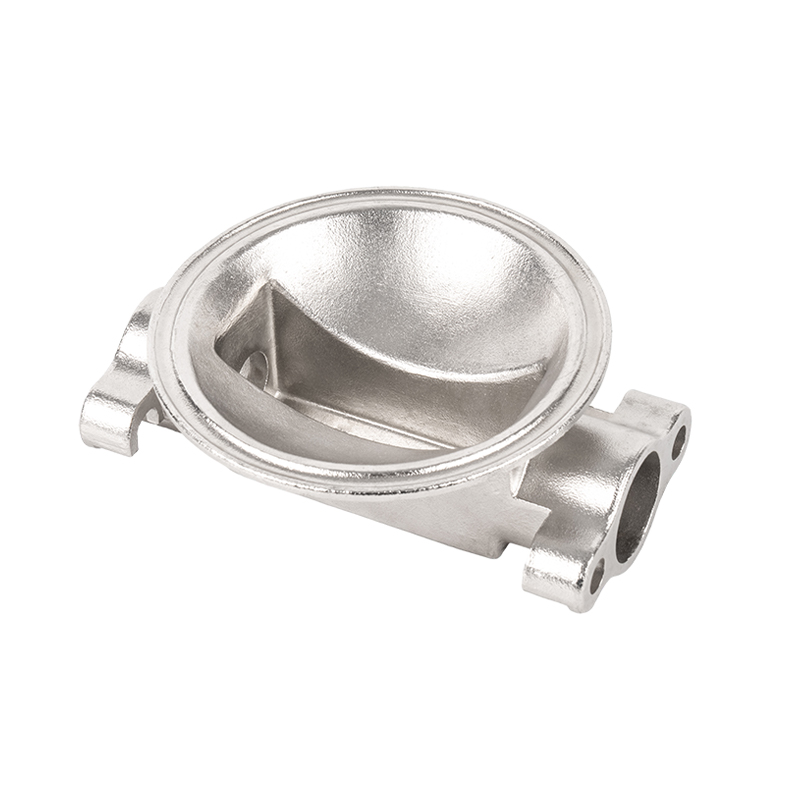
축류 펌프는 상대적으로 낮은 수두에서 많은 양을 가속하기 위해 임펠러의 회전 에너지에 의존하여 펌프 샤프트와 평행하게 유체를 이동시킵니다. 디퓨저, 케이싱, 베어링 하우징과 함께 임펠러를 둘러싸는 구조적 쉘이 주조 조립체를 형성합니다. 이러한 구성 요소는 지속적인 유압 부하, 진동, 열 순환 및 다양한 환경에서 공격적인 화학 물질 또는 염분 노출을 견뎌야 합니다.
고효율 스테인레스 스틸 축류 펌프 주물 CF8M(316 스테인리스), CA6NM 또는 2205와 같은 이중 합금과 같은 등급을 사용하여 인베스트먼트 주조, 사형 주조 또는 손실 왁스 공정을 통해 생산된 정밀 엔지니어링 쉘입니다. 등급, 벽 두께 및 내부 형상의 선택에 따라 회전 임펠러의 운동 에너지가 얼마나 효율적으로 유용한 흐름 압력으로 변환되는지 직접적으로 결정됩니다.
기술적 통찰력
축류 펌프의 유압 효율은 단일 가공 패스 전에 크게 결정됩니다. 주물의 내부 표면 거칠기, 볼류트 또는 디퓨저 채널의 치수 충실도, 임펠러 보어의 정확성 모두 설계 작동 지점에서 달성 가능한 효율성의 상한선을 설정합니다.
스테인레스 스틸이 선호되는 주조 재료인 이유
탄소강과 주철은 여러 세대에 걸쳐 축류 펌프 용도로 사용되었지만, 일차 비용 경제성보다 수명 주기 성능이 우선시되는 곳에서는 스테인리스강이 꾸준히 이를 대체해 왔습니다. 그 이유는 화학적만큼이나 구조적입니다.
부식 저항
오스테나이트 및 이중 등급은 염화물 함유 물, 묽은 산 및 몇 달 내에 탄소강을 움푹 패이거나 약화시키는 해안 대기에 저항하는 안정적인 산화 크롬 수동층을 형성합니다.
기계적 강도
316 스테인리스 주물은 실온에서 485MPa 이상의 인장 강도를 유지하며, 화력 발전 및 공정 산업에서 발생하는 높은 사용 온도에서도 우수한 유지력을 유지합니다.
표면 마감 능력
스테인레스 스틸은 주조 후 매우 낮은 Ra 값으로 연마되어 펌프 채널 내부의 수압 마찰 손실을 줄이고 도시 수자원 및 양식 시설의 생물 오염을 제한합니다.
용접성 및 수리성
손상된 스테인레스 주물은 자격을 갖춘 용접공이 일치하는 충진재를 사용하여 현장에서 용접 수리할 수 있으며 전체 구성품을 교체하지 않고도 구조적 무결성을 복원할 수 있습니다.
고효율 응용 분야를 위한 등급 및 합금 선택
재료 선택은 펌핑된 유체의 화학적 성질, 온도 및 속도로 시작됩니다. 단일 등급이 모든 응용 분야를 지배할 수는 없으며 잘못된 합금을 지정하면 비용과 사용 수명이 모두 낭비됩니다.
| 등급 | UNS 지정 | 주요 힘 | 일반적인 응용 |
|---|---|---|---|
| CA6NM | J91540 | 높은 충격강도, 캐비테이션 저항성 | 수력 터빈 펌프, 조력 설비, 고속 서비스 |
| 듀플렉스 2205 | J92205 | 고강도 및 염화물 응력 내식성 | 담수화, 해상 해수 리프트, 화학 공정 |
| 슈퍼 듀플렉스 2507 | J93404 | 뛰어난 내공식성, 더 높은 기계적 특성 | 해양심층수 주입, 해저 펌핑, 공격적인 염수 |
| 904L | N08904 | 황산 및 인산에 대한 내성 | 비료 생산, 산성 광산 배수 |
엔지니어들은 합금의 더 높은 항복 강도, 더 낮은 주조 중량 및 유압식 습식 표면적을 동시에 줄여 벽 두께 감소를 가능하게 하는 대형 관개 및 홍수 조절 펌프에 대해 이중 등급을 점점 더 지정하고 있습니다. 이는 표준 오스테나이트 등급에 대한 프리미엄을 정당화하는 복합적인 효율성 향상입니다.
부품 품질을 정의하는 주조 공정
축류 펌프 구성 요소의 기하학적 구조, 특히 내부 볼류트 윤곽, 긴 디퓨저 베인 및 얇은 벽 임펠러 통로는 진정한 제조 문제를 야기합니다. 세 가지 주조 공정이 고효율 스테인리스 펌프 본체 생산을 좌우합니다.
01
매몰 주조(분실 왁스)
2차 가공 없이 가장 엄격한 치수 공차와 최상의 주조 표면 마감(일반적으로 Ra 3.2~6.3마이크로미터)을 생성합니다. 유압 채널 정확도가 중요한 작은 직경의 펌프 케이싱 및 임펠러 어셈블리에 적합합니다. 복잡한 내부 통로의 주조 후 가공 시간을 단축하여 더 높은 툴링 비용을 회수합니다.
02
수지 모래 주조
300mm ~ 2,000mm 범위의 대구경 축류 펌프 본체를 위한 가장 다양한 프로세스입니다. 푸란 또는 페놀 수지 결합 모래 주형은 강력한 패턴 관리 프로그램과 결합될 때 대부분의 펌프 케이싱에 적합한 치수 반복성을 달성합니다. 표면 조도는 일반적으로 가공 전 Ra 12.5~25마이크로미터 범위입니다.
03
세라믹 금형 주조
적당한 가격의 프리미엄으로 모래보다 더 나은 표면 품질을 제공하는 중간 공정입니다. 인베스트먼트 주조가 더 큰 크기에서는 비용이 많이 들지만 유압 통로 품질 요구 사항이 모래가 안정적으로 전달할 수 있는 수준을 초과하는 경우에 사용됩니다. 수직 터빈 펌프 컬럼의 고압 디퓨저 본체에 인기가 있습니다.
제조 노트
공정에 관계없이 올바른 온도 범위와 냉각 속도에서 오스테나이트 및 듀플렉스 스테인리스 등급의 주조 후 용액 어닐링은 응고의 열 노출 후 내식성을 회복하는 데 필수적입니다. 열처리를 생략하거나 부적절하게 수행하는 주물은 사용 중 입계 부식에 취약한 민감화된 미세 구조를 보유하면서 치수 검사를 통과할 수 있습니다.
주조 설계 단계의 효율성 엔지니어링
조립 또는 시운전 중에는 유압 효율성이 추가되지 않습니다. 이는 주조 설계 검토 중에 유동 경로 형상, 표면 거칠기 목표 및 펌프 내부의 경계층 동작을 제어하는 벽 섹션 전환에 대한 결정을 통해 형성됩니다.
유압 채널 기하학
엔지니어는 설계 단계에서 주물의 내부 형상에 대한 전산유체역학(CFD) 분석을 통해 첫 번째 패턴을 절단하기 전에 재순환 영역, 역압 구배 및 불리한 속도 분포를 식별할 수 있습니다. CFD 연결 설계 반복에 투자하는 주조소는 현장에서 공표된 효율성 곡선을 달성하는 주조 제품을 일관되게 제공하는 반면, 경험적 템플릿으로 설계된 주조 제품은 설계 외 흐름 조건에서 종종 2~5% 정도 성능이 저하됩니다.
벽 두께 최적화
균일한 벽 단면은 구조적으로는 이상적이지만 회전하거나 젖은 구성요소에 불필요한 질량을 추가하는 수력학적으로는 낭비입니다. 현대 주조 설계는 구조적 유한 요소 분석과 유압 CFD의 균형을 맞춰 응력이 필요한 곳에서는 두껍고 유체 상호 작용이 성능을 정의하는 곳에서는 얇은 주물을 만듭니다. 배수 및 관개용 대형 축 펌프에서 이 통합 접근 방식은 이전 탄소강 패턴에서 진행된 설계에 비해 임펠러 주조 질량을 12~18% 줄였습니다.
가공 재고 및 공차 할당
과도한 가공 스톡은 재료와 가공 시간을 낭비합니다. 재고가 부족하면 주조 표면이 허용 가능한 수력 거칠기 한계를 벗어나는 영역에서 인발 공차를 달성할 수 없는 주조물이 생성됩니다. 고효율 주조는 주조 능력 데이터를 통해 통계적으로 정의된 최소이지만 적절한 재고로 설계되므로 가공 작업을 통해 중요하지 않은 면에서 불필요한 제거 없이 최적의 표면층이 노출됩니다.
품질관리기준 및 검사요건
중요한 인프라, 발전, 도시 물 공급 및 해양 서비스용 펌프 주물은 치수 검증을 훨씬 뛰어넘는 엄격한 검사 체제를 거칩니다.
압력 유지 벽의 방사선 사진 테스트(RT)는 치수 검사로 감지할 수 없는 내부 수축, 다공성 및 냉간 차단 결함을 식별합니다. 대부분의 펌프 원래 장비 제조업체는 정의된 벽 두께 임계값을 초과하는 모든 압력 경계 주조 섹션에 대해 ASTM E446에 대한 RT 또는 이와 동등한 허용 기준을 요구합니다. 액체 침투 탐상 검사(PT) 또는 자분 입자 검사(MT)는 방사선 필름에 포착되지 않는 표면 파괴 및 표면 근처 불연속성을 밝혀 RT를 보완합니다.
모든 주조 열 로트에서 X선 형광을 이용한 PMI(양성 물질 식별)를 통해 정확한 크롬, 니켈, 몰리브덴 및 질소 함량을 지닌 올바른 합금이 실제로 부어졌음을 확인합니다. PMI는 잘못 식별된 주물이 부식성이 높은 서비스에 들어간 사건 이후 대부분의 국제 펌프 조달 패키지에 대한 계약 요구 사항이 되었습니다.
지정된 기간 동안 유지되는 설계 작동 압력의 1.5배에 달하는 정수압 테스트를 통해 배송 전 주물의 무결성을 최종적으로 확인할 수 있습니다. 더 큰 펌프 케이싱은 일반적으로 실제 하중 조건에서 조인트 밀봉 동작을 확인하기 위해 모든 결합 구성 요소와 조립된 테스트를 거칩니다.
고효율 스테인리스 주물에 대한 수요를 주도하는 애플리케이션
여러 글로벌 인프라 부문에서 동시에 대형 고효율 스테인리스 축류 펌프 주조에 대한 수요를 확대하고 있으며, 이는 전체 품질 문서 요구 사항을 충족할 수 있는 주조소에 공급 압력을 가하고 있습니다.
물 인프라 및 홍수 통제
도시 홍수 조절 프로젝트, 해안 폭풍 해일 장벽 및 대규모 관개 네트워크에는 시간당 수천 입방미터를 지속적으로 이동할 수 있는 축류 펌프가 필요합니다. 이러한 서비스에서 유압 효율성이 1% 향상되면 시스템 규모에서 연간 수백만 킬로와트시 에너지가 절약됩니다. 스테인리스강은 탄소강이 지속적인 검사와 보호 코팅 갱신이 필요한 다양한 품질의 원수 조건에서 사용 수명을 위해 선호됩니다.
담수화 및 해수 이송
해안 화력 발전소의 역삼투 담수화 플랜트와 개방형 사이클 냉각 시스템은 예정된 유지 관리 기간 사이에 수년간 지속적으로 작동하는 펌프 트레인을 통해 해수를 대량으로 이동시킵니다. 염화물에 의한 응력 부식 균열로 인한 펌프 케이싱의 고장은 플랜트 가용성에 불균형적인 영향을 미치기 때문에 듀플렉스 및 슈퍼 듀플렉스 스테인리스 주조가 이러한 환경에서 표준으로 지정됩니다.
양식업 및 해양 인프라
재순환 양식 시스템과 해양 양식장 시설에는 생물학적으로 불활성이고, 위생 처리가 용이하며, 단일 성장 기간 내에 탄소강을 파괴하는 염수와 유기 오염물의 조합에 저항하는 펌프가 필요합니다. 전해연마된 스테인리스 주물은 양식업이 산업 생산량을 늘리면서 선택되는 구성 요소가 되었습니다.
산업 공정 및 화학물질 의무
화학 공장, 제약 시설, 식품 및 음료 가공업체에서는 유체 순도, 세척성 및 현장 청소 절차와의 호환성이 타협할 수 없는 스테인리스 축류 펌프 주물을 지정합니다. 이러한 응용 분야에서 주조의 내부 표면 품질과 공정 유체가 정체될 수 있는 틈새가 없다는 점은 압력 등급 및 유압 효율성만큼 중요한 의미를 갖습니다.
스테인레스 축 펌프 주물에 대한 조달 고려 사항
고효율 스테인리스강 축류 펌프 주물을 구매하려면 킬로그램당 단가 이상의 평가가 필요합니다. 구매 가격만으로 최적화하는 구매자는 초기 가격 차이를 초과하는 수정 비용을 부과하는 치수 부적합, 열처리 편차 및 문서화 공백에 자주 직면합니다.
자격을 갖춘 주조 공급업체는 관련 품질 관리 표준에 대한 주조소 인증, 용융열부터 최종 주조까지 완벽한 추적성, 보정된 용광로 기록을 통한 내부 열처리, 전체 방사선 및 치수 검사 기능, 주조 설계 검토 및 결함 근본 원인 분석을 위한 엔지니어링 지원을 입증해야 합니다. 국제적으로 거래되는 펌프 부품의 경우 해당 압력 장비 지침을 준수하고 공인 검사 기관에 의한 수압 테스트에 대한 제3자 입회가 선택 사항이 아닌 계약상 요구되어야 합니다.
대형 스테인레스 주조에 대한 리드 타임 계획은 설계 변경이 포함된 경우 패턴 제조 또는 수정, 주조소에서의 열 가용성 및 용융 일정, 주조 후 열처리 주기 시간, 검사 및 문서 작성, 지정된 경우 표면 처리 또는 코팅을 고려해야 합니다. 주물 조달을 초기 단계 엔지니어링 결정이 아닌 후기 단계 구매 활동으로 취급하는 프로젝트는 검사 엄격성을 저해하는 일정 단축에 지속적으로 직면합니다.
스테인레스 주조 기술의 미래 방향
적층 제조는 주조를 대체하는 것이 아니라 기존 패턴 기반 방법이 허용하는 것보다 더 기하학적으로 복잡한 모래 주형 및 코어를 생산하기 위한 도구로 주조 작업 흐름에 진입하고 있습니다. 샌드 몰드의 바인더 제트 3D 프린팅을 사용하면 목재 또는 수지 패턴보다 더 부드러운 전환과 더 좁은 반경으로 내부 펌프 주조 통로를 안정적으로 재현할 수 있으며, 설계 흐름에서 유압 효율성에 가장 큰 영향을 미치는 스위프 디퓨저 베인 및 텅 형상에 특히 이점이 있습니다.
주조 응고 공정의 실시간 열전대 데이터를 예측 응고 모델과 비교하고 주입 매개변수를 동적으로 조정하는 데 사용되는 시뮬레이션 기반 공정 제어는 가공 재고나 거부율을 보수적으로 늘릴 필요 없이 무거운 단면의 펌프 본체에서 수축 결함 발생률을 줄이고 있습니다.
희박 이중 및 고망간 스테인리스 합금의 개발은 더 낮은 니켈 함량에서 이중 수준 부식 성능을 제공하여 원자재 비용 변동성과 스테인리스 용융물의 탄소 발자국을 모두 줄입니다. 환경 보고 의무가 있는 대규모 인프라 프로그램의 경우, 내재 탄소 가치가 명백히 낮으면서 높은 유압 효율성과 부식 내구성을 제공하는 주물을 지정하는 능력이 기존 기계 사양과 함께 조달 기준이 되고 있습니다.
고효율 스테인레스 스틸 축류 펌프 주물 sit at the intersection of materials science, precision manufacturing, and hydraulic engineering. Their performance in service reflects decisions made at every stage from alloy selection and mold design through heat treatment, inspection, and installation. For engineers and procurement professionals working with these components, treating the casting as the starting point of efficiency rather than a commodity enclosure is the foundation of pumping systems that deliver on their design specifications over decades of continuous operation.
관련 상품

저작권 © Ningbo Etdz Andrew Precision Cast Co., Ltd. 모든 권리 보유

